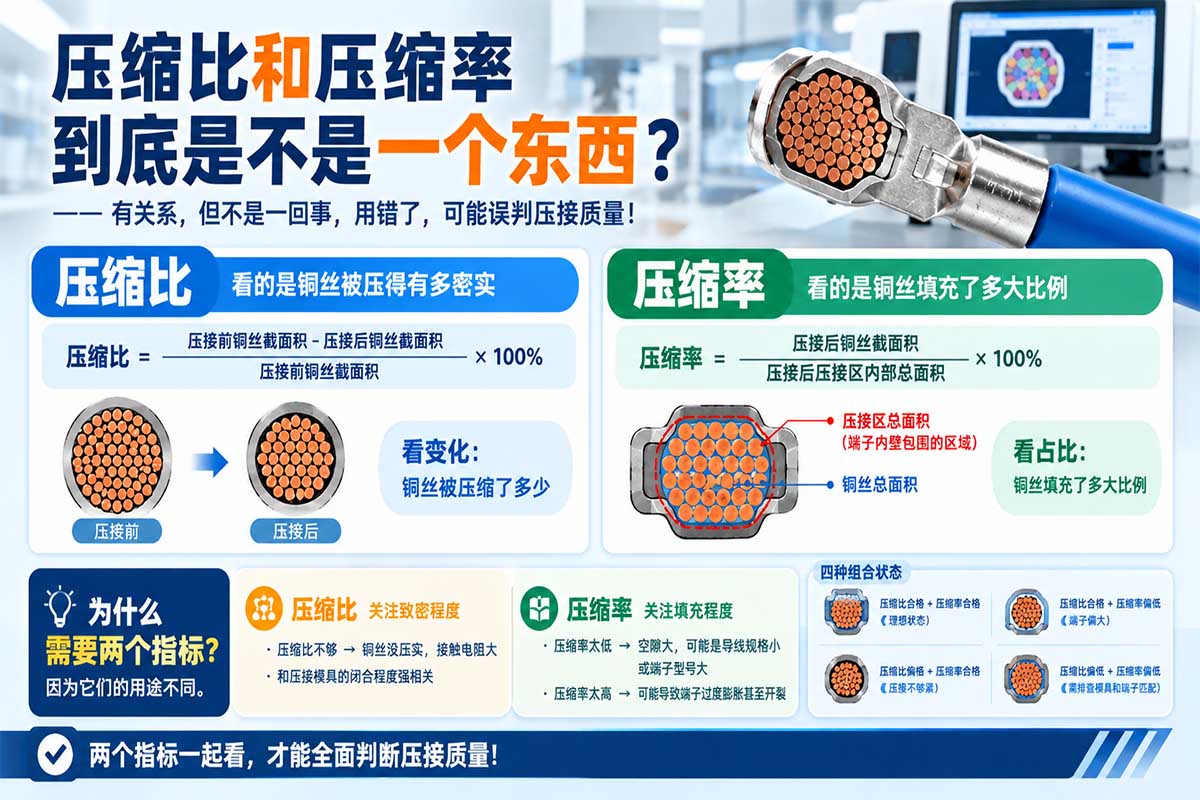
压缩比,关注的是“致密程度”。 压缩比不够,铜丝之间没压实,接触电阻偏大。它直接反映压接模具把铜丝压得有多实,和压接高度强相关。压缩率,关注的是“填充程度”。 压缩率太低,说明压接筒内空隙太大,可能是导线规格选小了,或者端子型号选大了,端子和导线不匹配。压缩率太高,说明铜丝把压接筒塞得太满,可能导致压接时端子材料过度膨胀甚至开裂。
2026-10-19
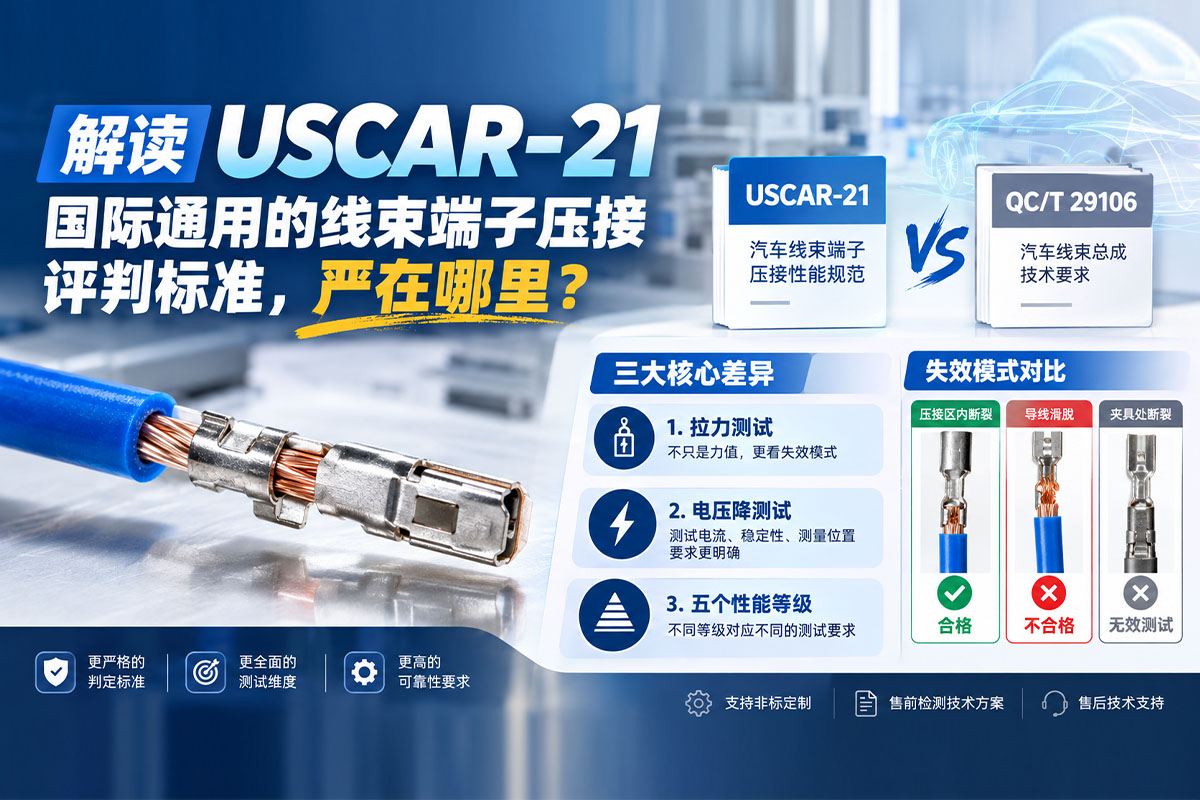
如果说QC/T 29106是汽车线束端子压接的“基础通用教材”,那USCAR-21就是一本“进阶专业教材”。在国内线束行业,QC/T 29106是基础。但一旦进入国际供应链,特别是美系和部分欧系主机厂的体系,USCAR-21就是绕不开的一份核心规范。它把端子压接这件事拆得更细、要求更严、分级更明确。理解了两者的差异,你就能明白,为什么同样一根线束,在你厂里测是合格的,到了客户那里却被退货。不是谁的标准对、谁的标准错,而是判定的维度和严酷程度不一样。吃透标准,才能在客户审厂和产品验收时心中有数、有理有据。
2026-10-14
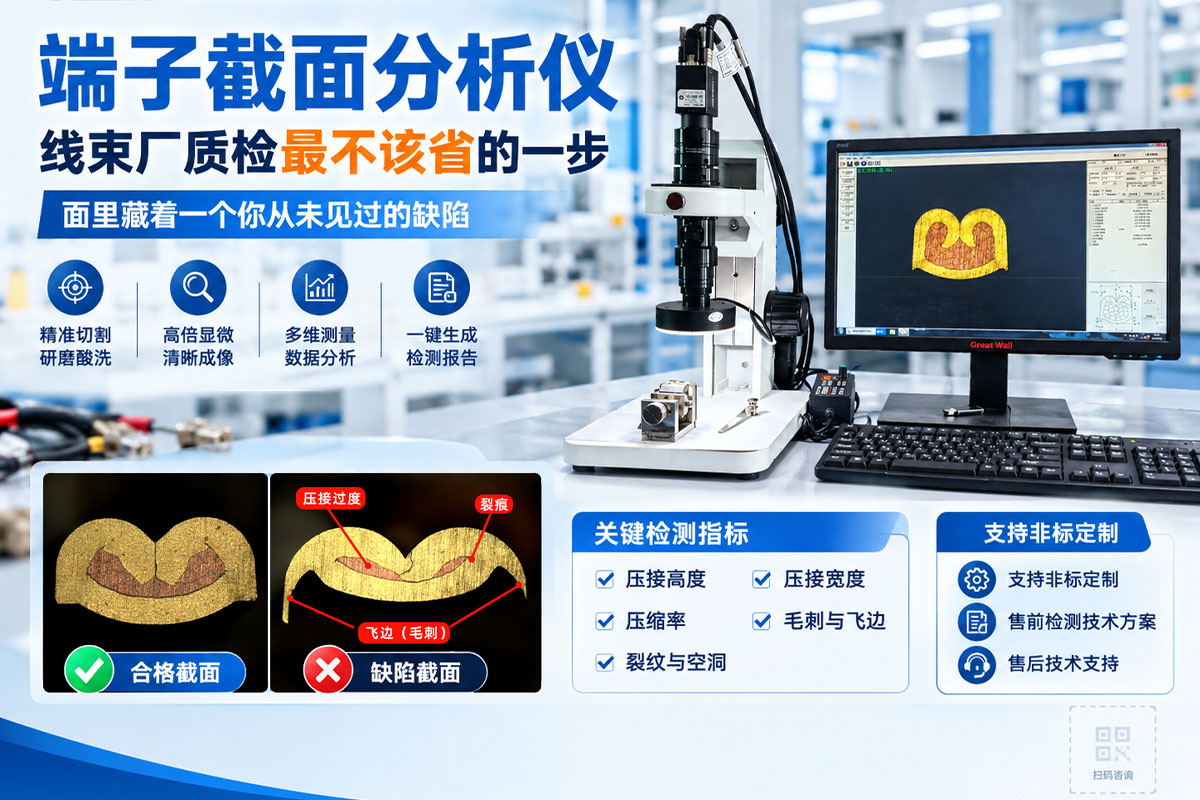
端子压接,不是简单地把导线塞进端子筒里夹紧。它的目标,是通过模具施加的巨大压力,让端子铜材和导线铜丝之间发生塑性变形,两种金属表面在高压下紧密贴合,形成一种接近“冷焊”的微观结合。好的压接,截面应该是这样的:导线铜丝被挤压成蜂窝状的多边形结构,丝与丝之间几乎没有空隙,端子内壁和导线之间也没有肉眼可见的缝隙。电流可以从端子顺畅地流向每一根铜丝,接触电阻极小。
2026-10-12
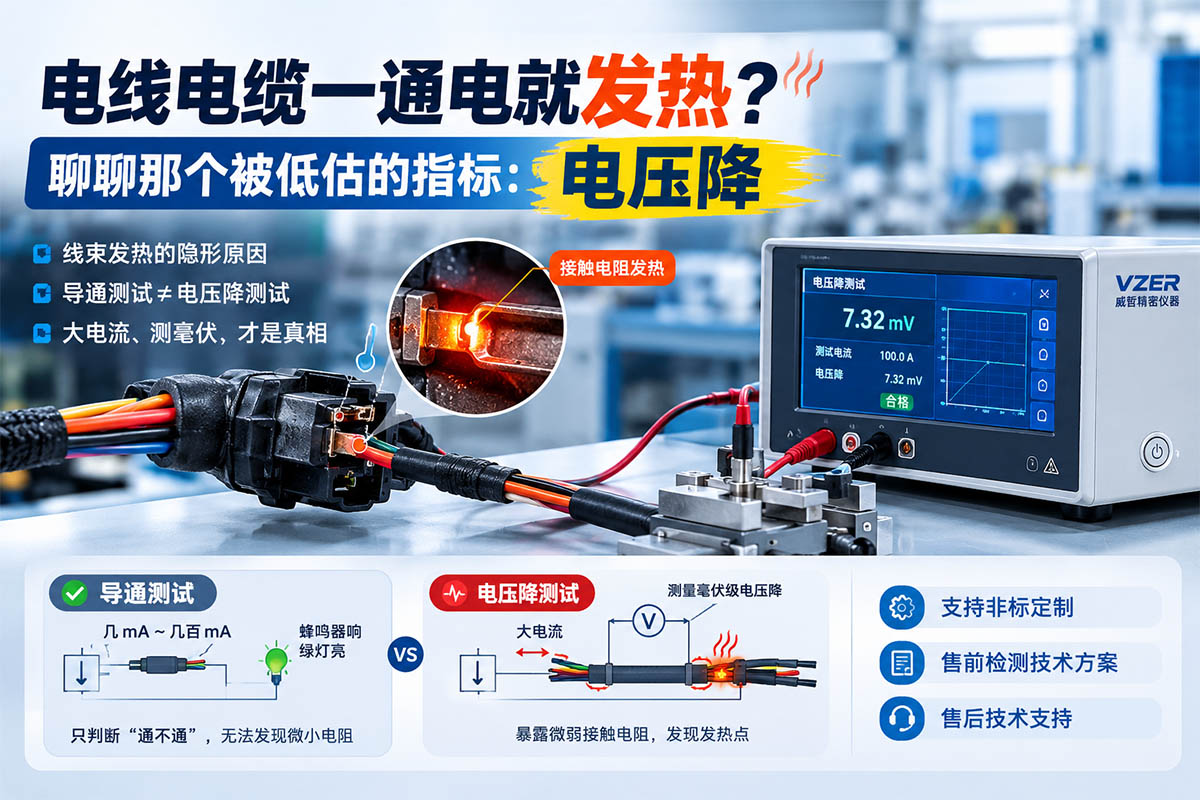
合格的线束在出厂前还有一个指标,它既不关乎结构,也不关乎线序,却直接决定了线束在通电之后的性能和安全。这个指标被很多同行忽略,直到客户投诉“线束发热”“电压不稳”才想起来排查。它就是:电压降。
2026-10-10
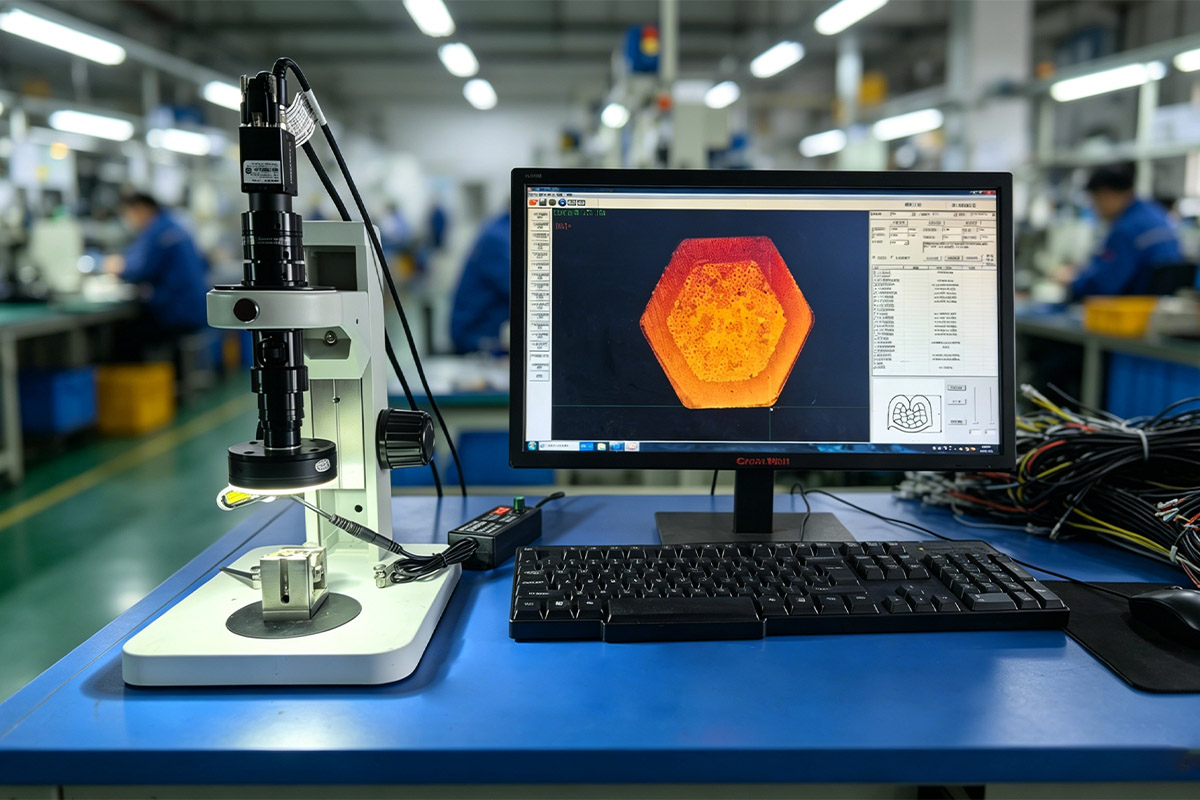
压缩比,关注的是“致密程度”。 压缩比不够,铜丝之间没压实,接触电阻偏大。它直接反映压接模具把铜丝压得有多实,和压接高度强相关。压缩率,关注的是“填充程度”。 压缩率太低,说明压接筒内空隙太大,可能是导线规格选小了,或者端子型号选大了,端子和导线不匹配。压缩率太高,说明铜丝把压接筒塞得太满,可能导致压接时端子材料过度膨胀甚至开裂。
2026-10-06


业务咨询
售后热线


手机扫一扫

